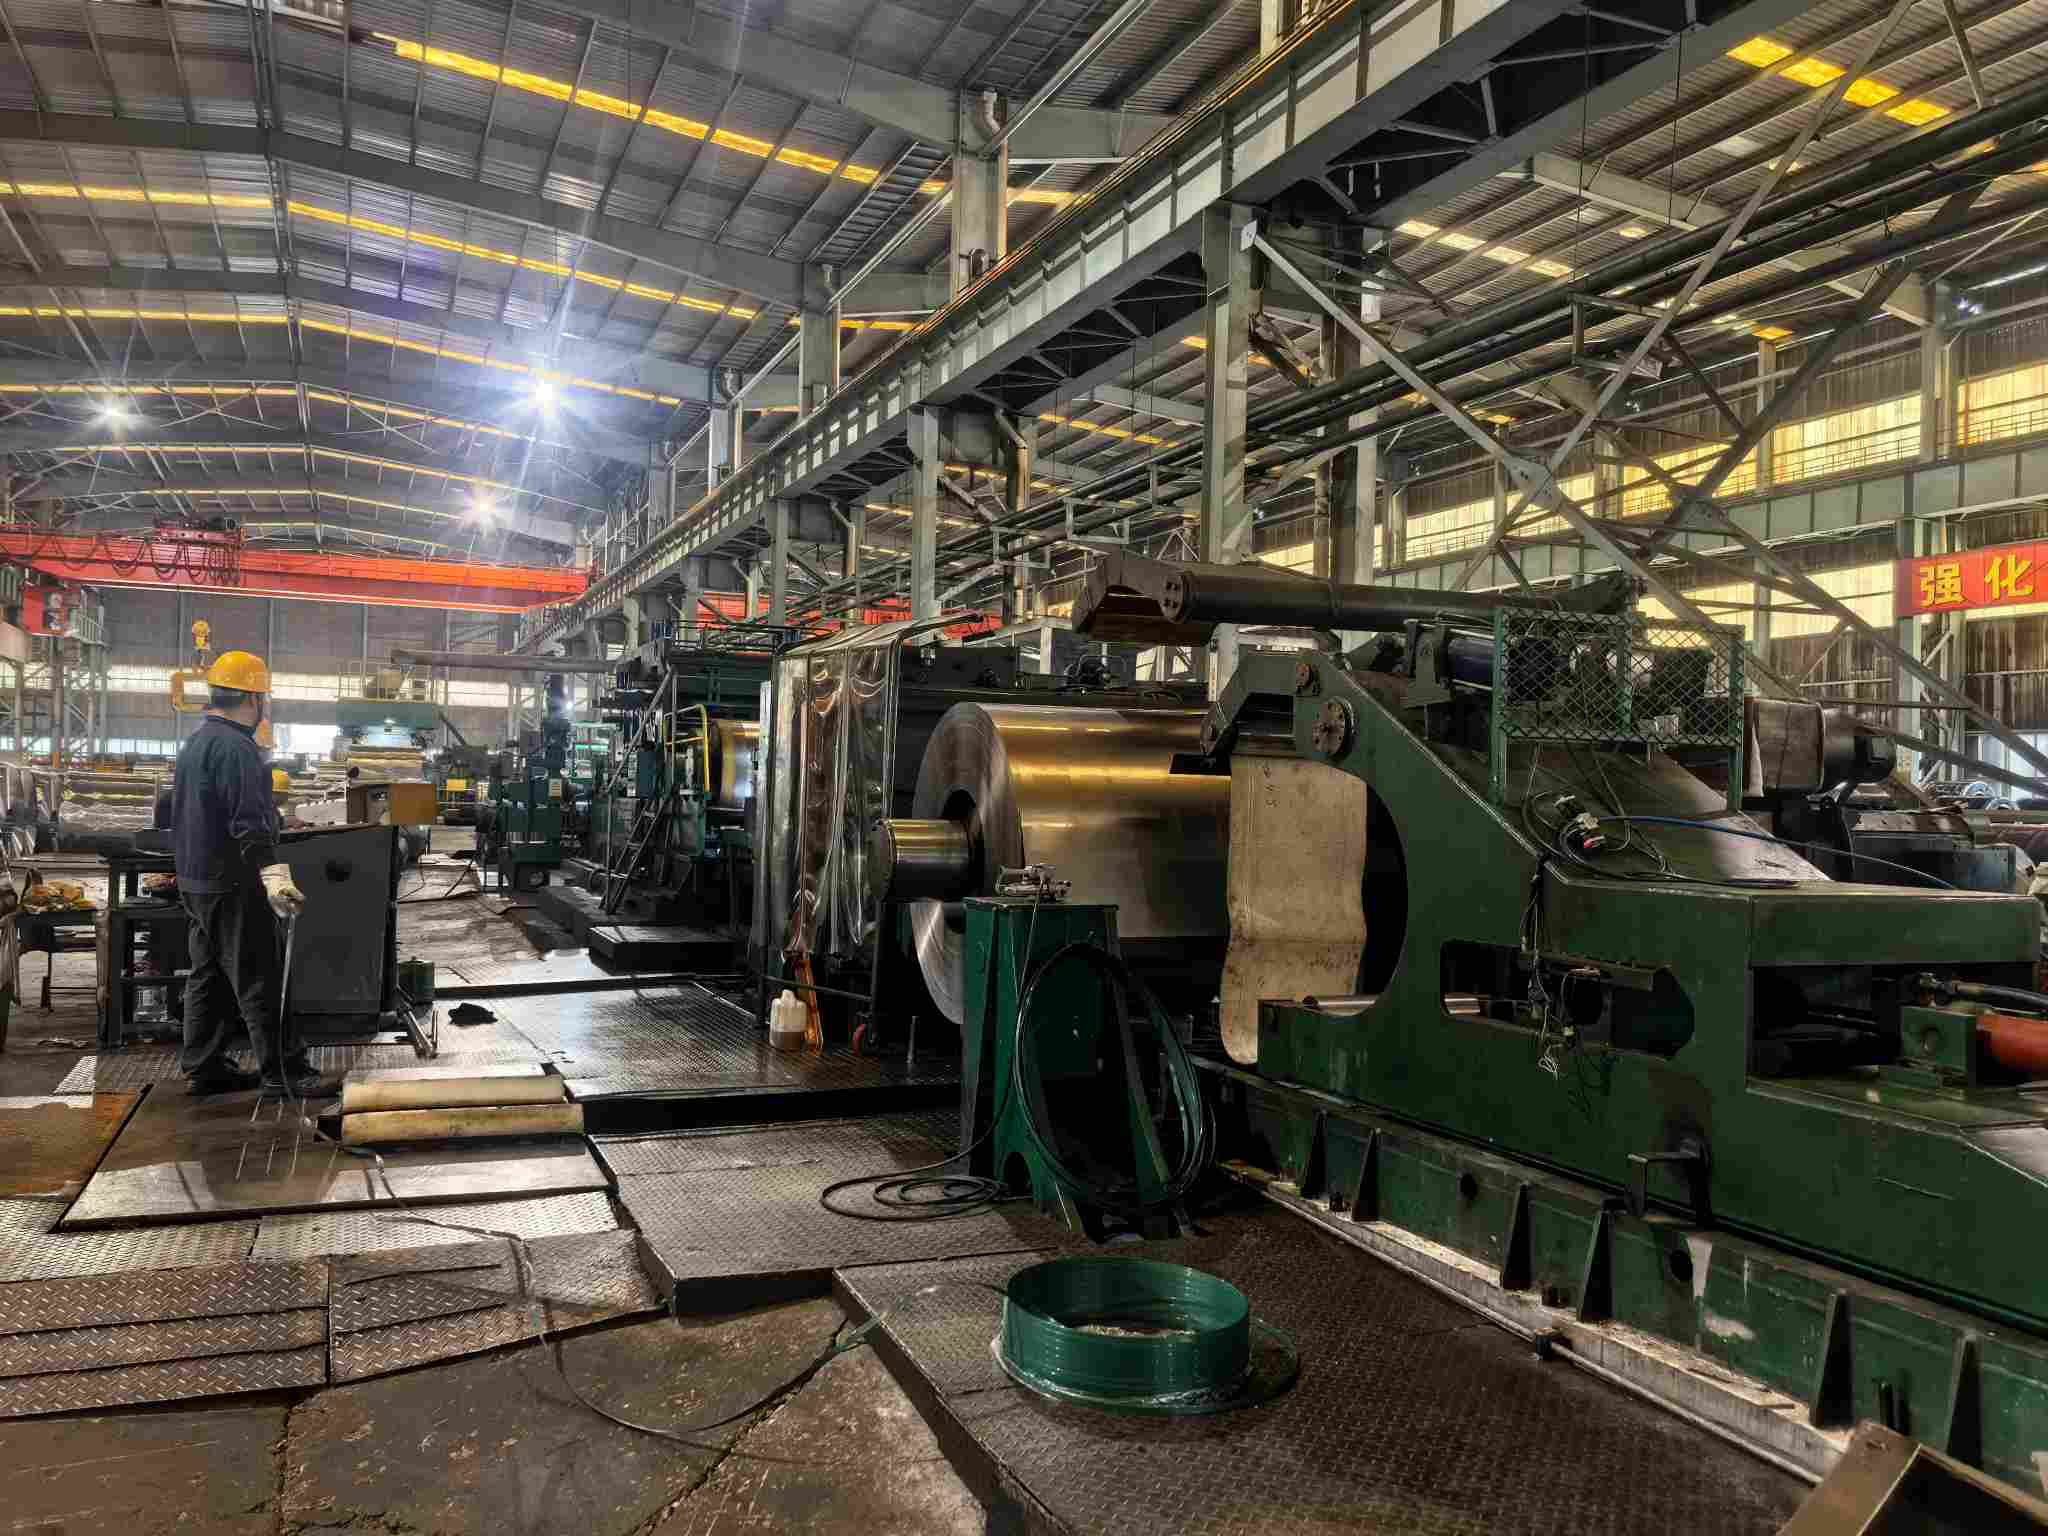
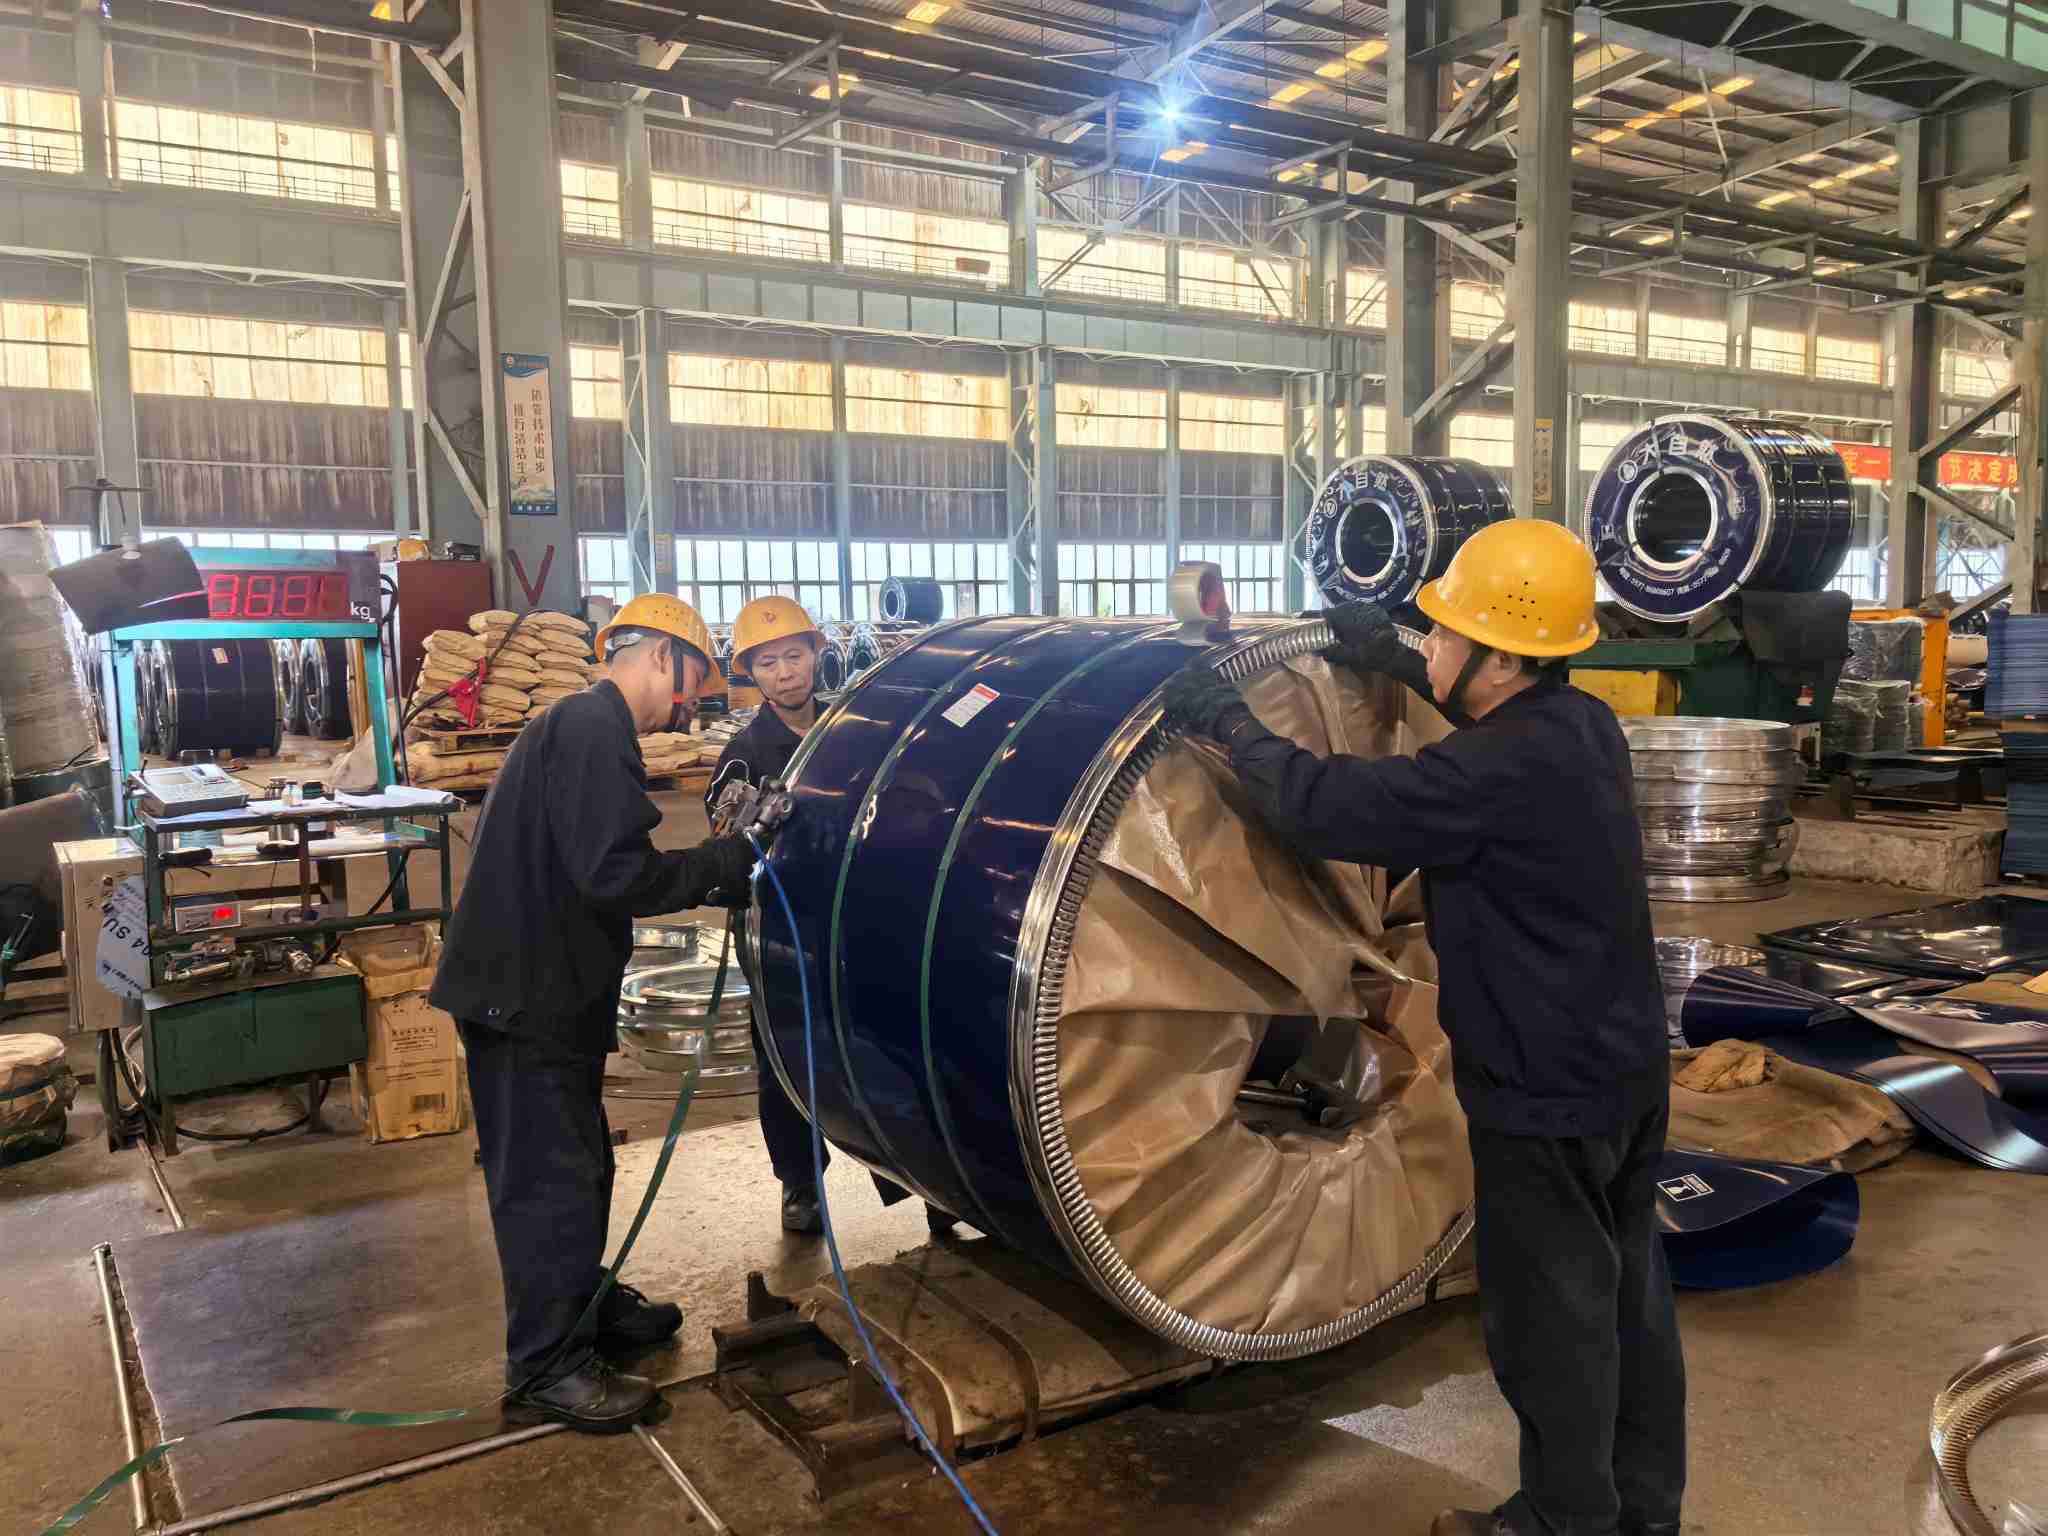
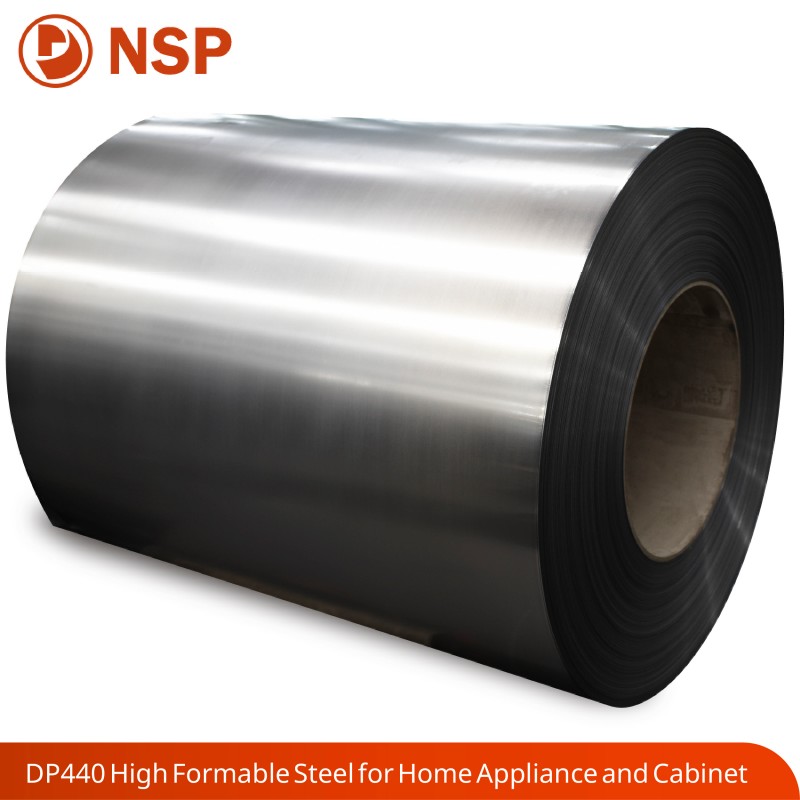
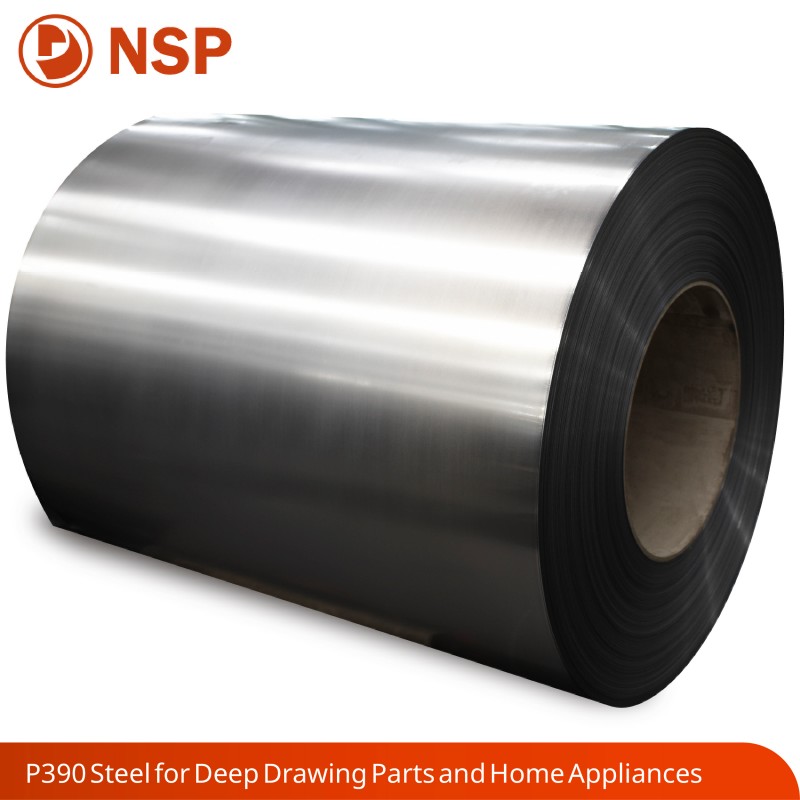
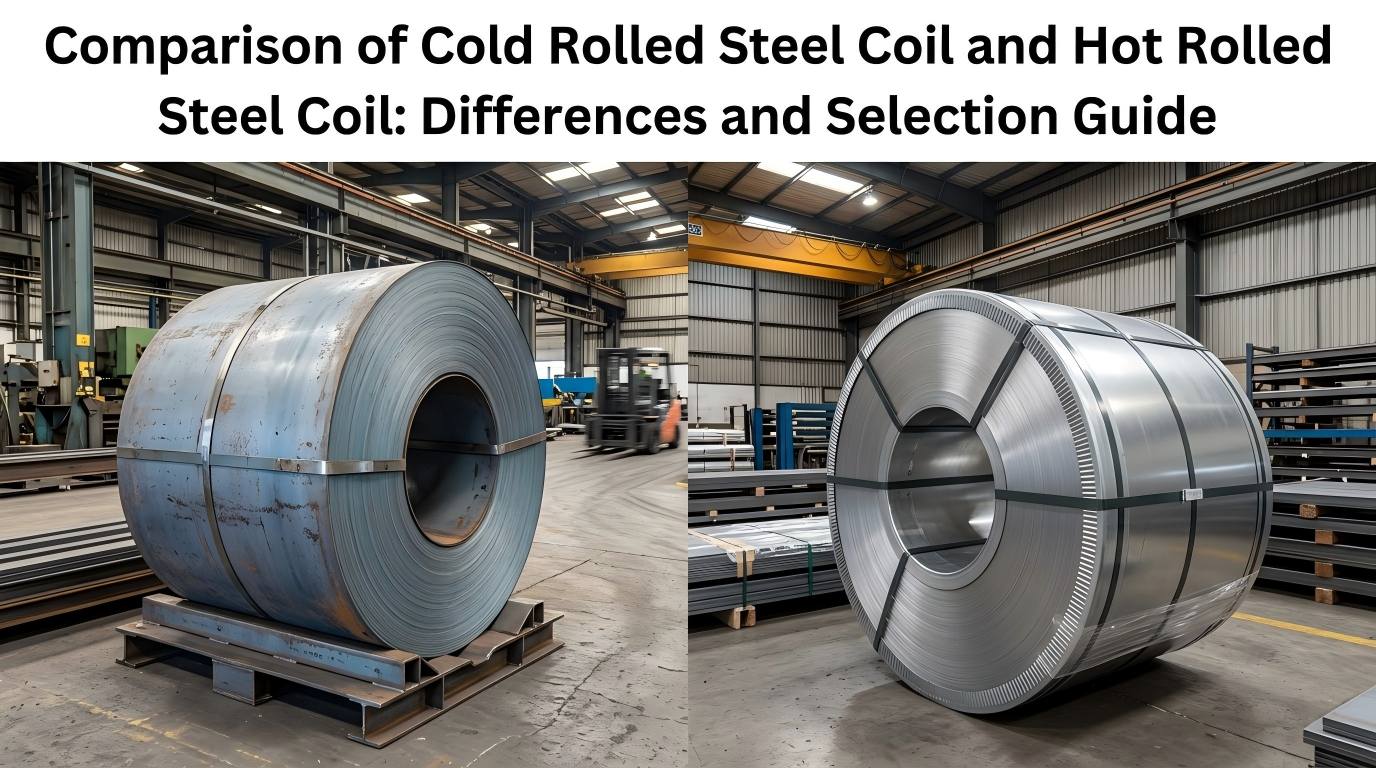
NatureSteel külmvaltsitud rullidkasutatakse laialdaselt kodumasinate, autotööstuse ja riistvara tembeldamistööstuses. Peamine erinevus kuumvaltsitud rullidest seisneb lehe pinnas: kuumvaltsitud ribadel on skaala, karedad pinnad ja suured mõõtmete tolerantsid; külmvaltsitud ribad läbivad mitmekäigulise rullimise toatemperatuuril, tagades puhtad, siledad pinnad ja täpsed mõõtmed.
Pinnadefektid kujutavad endast külmvaltsitud rullide jaoks kriitilist ohtu. Rulljäljed, kriimustused, kollakad plekid, mähise blokeerimine ja muud defektid võivad kergetel juhtudel põhjustada stantsitud osade tagasilükkamist ja värvikraatreid või rasketel juhtudel kogu partii tagasilükkamist. Mõned vead jäävad tarnimisel varjatuks ja ilmnevad alles tembeldamise ajal, põhjustades kergesti vastutusvaidlusi.
See dokument aitab kasutajatel tuvastada defekte, jälgida vastavaid tootmisprotsesse, hinnata kvaliteeti vastavalt standarditele ja rakendada ennetavaid kontrolle alates tootmisliinidest kuni mereveo pakkimiseni. See on viiteallikaks hankepersonalile, kvaliteediinspektoritele ja asjaomastele inseneridele.
Pinna kvaliteet ei ole pelgalt esteetiline probleem; selle mõju levib kogu tootmisahelas.
Esimene etapp: tembeldamine. Killud (pinnal paljanduvad sisemised lisandid) toimivad pragude tembeldamise alguspunktidena. Serva mikropraod levivad sügavtõmbamise ajal murdudeks. Halva tasapinnaga lainelised lehed põhjustavad stantside sees ebastabiilset asetust ja toovad kaasa tolerantsiväliste osade mõõtmete.
Teine etapp: katmine ja galvaniseerimine. Jääkõli põhjustab värvikraatreid ja elektroforeesi auke. Rullimisjäljed ja kriimustused suurenevad pärast galvaniseerimist nähtavaks laiguliseks. Oksiidvärv (kollakad plekid) kahjustab otseselt emailimise ja värvimise nakkumist.
Kolmas etapp: müügijärgne. Välimuse seisukohalt kriitiliste komponentide, nagu kodumasinate paneelid ja autode sisepaneelid, pinnadefektid põhjustavad otseselt valmistoote välimuse kaebusi. Selles etapis ulatuvad kaod kaugemale kui üks lehtede partii kuni valmistoote kulude ja tarnegraafikuteni.
Seetõttu valitseb tööstuses üksmeel: terase klass ja paksus seavad külmvaltsitud rullide toimivuse alumise piiri, samas kui pinnakvaliteet määrab valmistoodete ülemise piiri. Pinnaklasside selge täpsustamine tellimuse esitamise ajal on palju kulutõhusam kui post-facto vaidlused.
Defektid rühmitatakse nende tekkejärgu järgi: valtsimisprotsessis tekkinud defektid, lõõmutamise ja peitsimise protsessis tekkinud defektid ning ladustamisel ja transportimisel tekkinud defektid. See klassifikatsioon võimaldab defektide tuvastamisel otsest jälitada vastutustundlikele protsessidele.
Iga defekti kirjeldatakse ühtses vormingus: Välimusnäitajad → Põhjused → Allavoolu mõjud → Viide aktsepteerimiskriteeriumid.
#### Paksuse kõrvalekalle piki riba
#### Kollakas värvumine / oksiidtoon
| Defekt | Vastutustundlik protsess | Tüüpilised põhjused | Lubatud FB klassi | Lubatud FC/FD klassi jaoks |
|---|---|---|---|---|
| Serva lõhenemine | Rulluv / sissetulev materjal | Liigne serva pinge | Ei ole lubatud | Ei ole lubatud |
| Lainelisus | Veeremine | Vale rullkroon / pinge | Ei ole lubatud, kui see ületab tolerantsi | Ei ole lubatud, kui see ületab tolerantsi |
| Rulli märgid | Veeremine | Rullipinna kahjustused / võõrkehad | Väike lubatud | Ei ole lubatud |
| Kriimud | Rullimine / lõikamine | Võõrkehad rulluteedel | Väike lubatud | Ei ole lubatud |
| Paksuse kõrvalekalle piki riba | Veeremine | AGC kontrolli hälve | Ei ole lubatud, kui see ületab tolerantsi | Ei ole lubatud, kui see ületab tolerantsi |
| Killud | Terase tootmine / pidevvalu | Kaasamised | Ei ole lubatud | Ei ole lubatud |
| Kollakas värvumine | Lõõmutamine | Jääkõli / halb õhkkond | Väike lubatud | Ei ole lubatud |
| Mähise blokeerimine | Lõõmutamine | Vale temperatuur/pinge | Ei ole lubatud | Ei ole lubatud |
| Overpicking Pits | Marineerimine | Kontrollimatu marineerimine | Väike lubatud | Ei ole lubatud |
| Lüdersi liinid | Materiaalne omadus | Saagikuse platoo / vananemine | Ei ole defekt, sõltub säilitusaja piirangutest | Puudub defekt, lühema säilivusajaga |
| Õli jäägid | Rasvaärastus / naha läbilaskmine | Ebapiisav rasvaärastus | Ei ole lubatud | Ei ole lubatud |
| Veeplekk rooste | Ladustamine ja transport | Niiskus / kahjustatud pakend | Pole lubatud (erandid aegunud roostevastase kehtivuse korral) |
Ei ole lubatud |
Külgvalgusti visuaalne kontroll. Kõige kriitilisem pinnakontrolli tehnika. Rullige lehti meeter-meetri haaval lahti madala nurga all oleva külgvalguse all 45 kraadi piires. Lainetus, veerejäljed ja nõrgad kriimud muutuvad külgvalguses silmatorkavaks, samas kui paljud defektid jäävad nähtamatuks otsese eesmise valguse käes – see on pidude vastuvõtmisel tavaline pimeala. Eelistage 50-millimeetrist servatsooni, kus esineb sageli servade pragusid ja jäsemeid.
Kombatav hindamine. Libistage küüned üle pinnatekstuuride: rullimisjäljed tekitavad perioodilist takistust; kriimustused tekitavad pidevat takistust. Killudel on kombatavad omadused, mis on lähedased tavalistele kriimustustele; identifitseerimine nõuab asukoha (enamasti poolipeade/sabade) ja sellele järgneva tembeldamise ühendamist.
Instrument Measurement. Paksuse varieerumise kontrollimiseks kasutage kaasaskantavaid paksusmõõtureid, et võtta paksuse proovid pooli peas, pooli keskosas ja pooli sabas. Kasutage kõveruse mõõtmiseks sirgeid ja kaelmõõtureid. Võimaluse korral mõõtke kareduse Ra väärtusi kareduse testerite abil (karedus on pinnaklasside põhinäitaja, kusjuures katseprotseduurid on sätestatud standardites). Paksusmõõturi proovivõtukohad peavad katma kogu riba laiust, mitte ainult keskmist tsooni.
Pakendi ja märgi ülevaatus. Esmalt kontrollige konteineri avamisel roostevastase pakendi terviklikkust ja veomärkide loetavust (pooli number, terase klass, mõõtmed, pinnaklass, kaal, tootmiskuupäev). Kahtlustage transpordist tingitud pinnadefekte pakendikahjustuste suhtes.
1. Kontrollige pakendit: kontrollige roostevastase paberi/kilede, servakaitsete, sidumisrihmade ja teraskesta terviklikkust; otsige veega kokkupuute jälgi.
2. Kontrollige märgistusi: kinnitage mähise number, terase klass, mõõtmed, pinnaklass ja tootmiskuupäev, mis vastavad ostutellimustele ja veski testimise sertifikaatidele (MTC).
3. Täieliku katvuse külgvalgustuse kontroll: uurige lehtede pindu meeter-meetri haaval 45-kraadise külgvalguse all, keskendudes 50 mm servaaladele.
4. Juhuslik kombatav proovide võtmine: lohistage küüned mööda kolme juhuslikku kohta, et eristada veeremisjälgi, kriimustusi ja kilde.
5. Paksuse punktkontroll: tehke mõõtmised pooli peas, pooli keskel ja pooli sabas ning registreerige paksuse kõikumine riba pikkuses.
6. Väände mõõtmine: mõõtke ühemeetrisel lehelegmendil vabas olekus kõverdust.
7. Dokumenteerimine ja proovide võtmine: pildistage defektsed alad skaala viidetega ja säilitage vastutuse hindamise tõendina 300-millimeetrised defektsed proovilõigud.
8. Hinnete ristviide: võrrelge tähelepanekuid IV peatüki pinnaklassi klauslitega ja tehke järeldused: nõustumine / tingimuslik aktsepteerimine / tagasilükkamine.
Eelmised jaotised hõlmavad defektide tuvastamist juhtumijärgseks käsitlemiseks. Selles peatükis kirjeldatakse tehasepoolseid ennetavaid juhtimisseadmeid. Pinnadefektid on põhiliselt protsessist tulenevad probleemid. Defektide tuvastamine on allkasutajate ülesanne, samas kui defektide vältimine kuulub tootmisliinidele.
Marineerimissektsioon: viieastmeline peitsimine pluss elektrolüütiline rasvaärastus. Katlakivi täielik eemaldamine on puhaste külmvaltsitud pindade eeltingimus. Liigne marineerimine tekitab süvendeid; alamarineeritud lehed sissepressitud soomus. Elektrolüütiline rasvaärastus vähendab jääkõli riske, mis on otseselt seotud kollakate plekkide ja värvikraatritega.
Valtsimissektsioon: kuue kõrgusega digitaalsete juhtimissüsteemidega tagurdusveski. Suletud ahelaga plaadi kuju juhtimine ja täpne läbipääsu vähendamise jaotus moodustavad südamiku lainelisuse, serva pragude ja pikisuunalise paksuse hälbe reguleerimise. Siemensi ja ABB arvjuhtimissüsteemid tagavad paksuse tolerantsid kuni ±0,03 mm, vastates EN10131 eritäpsusklassile. Minimaalne valtsimispaksus ulatub 0,15 mm-ni. Rullipinnad läbivad plaanipärase kontrolli, et tuvastada rullpinna kahjustused ja võõrkehad enne jäljendi lehtedele kandmist. Rulljäljed on defektid, mis on rullide kontrollimise rutiinide abil kergesti kõrvaldatavad.
Lõõmutamise osa: heleda vesiniku lõõmutamine. Vesinikurikas kaitsekeskkond hoiab ära pinna oksüdeerumise ja kollaseks muutumise, kõrvaldades oksiidivarjundi tekkekohas. Lõõmutustemperatuurid ja mähise pinged on segmenteeritud vastavalt pooli kaalule ja plaadi kujule, et vältida pooli blokeerimist.
Skin-Passi sektsioon: kontrollitud pikenemine vahemikus 0,5% kuni 1,5%. Skin-pass-rullimine selles vahemikus kõrvaldab saagise platood ja parandab plaadi kuju. Ebapiisav naha läbimise pikenemine ei suuda Lüdersi jooni maha suruda; liigne pikenemine halvendab plaadi kuju ja vähendab pinna karedust. Nende parameetrite tasakaalustamine on naha läbimise protsessi põhinõue.
Viimistlus- ja pakkimisosa: jämevaba lõikamine ja mereveole suunatud pakend. Lõikamistoimingud reguleerivad puuri kõrgust, et vältida teravate servade kriimustamist. Valmis mähised on mähitud VCI lenduvate korrosiooniinhibiitori kiledega, varustatud servakaitsetega, kinnitatud terasrihmadega ja niiskuskindlalt töödeldud kõrge soolsusega ja kõrge niiskusega meretranspordi jaoks. Enamikku sadamasse saabumise vaidlusi veeplekkide rooste üle saab vältida tugeva pakendiga.
Ülevaatusosa: kolmetasandilised kontrollväravad. sissetuleva kuumvaltsitud rullide kontroll; protsessisisene kontroll pärast peitsimist, lõõmutamist ja valtsimist; tarneeelne kontroll, mis ühendab pinnaproovide võtmise ja mõõtmete mõõtmise. Iga partii kohta säilitatakse proovisegmendid ja katseandmed ning tarnetega kaasnevad veski testimise sertifikaadid (MTC). Iga kvaliteedijuhtumit saab jälgida konkreetsete protsesside ja tootmisaja akendega, mis annab usaldusväärseid tõendeid vastutuse hindamiseks.
Lühidalt: pinnadefekte "kontrolli käigus ei avastata". Need on kas "toodetud" või "tõkestatud". Ülevaatus kinnitab protsessi jõudlust, mitte ei toimi viimase abinõuna.
Külmvaltsitud rullide pinnadefektide tuvastamine põhineb protsessialaste teadmiste, standardite ja kohapealse kogemuse kombinatsioonil. See dokument koostab mitut tüüpi defekti, aktsepteerimise kontrollnimekirjad ja vastutuse hindamise raamistikud, mida kontrollide ajal kasutada. NatureSteelil on laialdased teadmised külmvaltsimise kohta ja ta rakendab kogu protsessi pinnakvaliteedi kontrolli. VCI roostevastane pakend stabiliseerib mähise tingimusi kogu meretranspordi ajal. Terasekvaliteediga spetsifikatsioonide (nt DC01, SPCC), pinnakvaliteediga konsulteerimise või hinnapakkumise taotluste saamiseks võtke palun ühendustvõtke meiega ühendust.
Aadress:Nr 696, Binhai 12th RoadBinhai tööstuspark, Wenzhou majandus- ja tehnoloogiaarenduse tsoonWenzhou, Zhejiangi provints, P.R.Hiina
Autoriõigus © 2026 Nature Steel Group Co., Ltd. Kõik õigused kaitstud. Links| Sitemap| RSS| XML| Privaatsuspoliitika